Колеровка по каталогу RAL
Дефекты лакокрасочного покрытия: как распознать, устранить и предотвратить
Краска на металле стареет с первого дня — скорость зависит от условий и качества окраски. Сначала появляются шагрень или подтёк, затем краска отслаивается, а после зимы на вагоне или цистерне проступает ржавчина. Так дефекты лакокрасочного покрытия превращаются из внешнего изъяна в причину ремонта, который дороже правильной окраски с самого начала.
Материал построен как справочник: для каждого дефекта описаны признак, причина и способ устранения. Для удобства есть сводная таблица и чек-лист перед сдачей объекта.
Основные понятия и определения
Лакокрасочное покрытие (ЛКП) — плёнка, которая образуется после высыхания краски, эмали или лака и защищает металл от коррозии.
ЛКМ — лакокрасочные материалы: грунты, эмали, краски, лаки и вспомогательные составы.
Дефект покрытия — любое отклонение от нормы: изменился внешний вид, нарушилась сплошность плёнки или ослабли её защитные свойства.
Адгезия — сцепление покрытия с основанием или между слоями. Именно её проверяют методом решётчатого надреза.
Толщина слоя — суммарная толщина всех нанесённых слоёв. Слишком тонкий слой не защищает, слишком толстый трескается.
Межслойная сушка — время выдержки между слоями. Если его нарушить, растворитель «запирается» внутри плёнки.
Вязкость — текучесть материала. Регулируется разбавителем по инструкции производителя.
Кратеры — мелкие углубления в плёнке, через которые видно основание или нижний слой.
Шагрень — поверхность покрытия похожа на корку апельсина: мелкие бугорки и впадины.
Сорность — посторонние частицы (пыль, ворс), попавшие на плёнку извне.
Опыл — сухие частицы самой краски, которые высохли в полёте и не слились с покрытием.
Коррозия металла — разрушение основы под действием влаги и кислорода, которое ускоряется, если покрытие потеряло герметичность.
Суть за минуту
Большинство дефектов ЛКП возникает не из-за плохой краски, а из-за подготовки, нанесения и сушки. Каждый дефект имеет характерный признак и свою причину, поэтому лечится определённым способом. Чаще всего слой приходится полностью снимать и красить заново. Дешевле и быстрее — не допустить дефект: обезжирить поверхность, соблюсти вязкость, толщину и межслойную сушку.
Что такое дефекты лакокрасочного покрытия и чем они опасны
Дефект ЛКП — любое отклонение от нормативного внешнего вида и эксплуатационных свойств слоя: видимые изъяны и скрытые нарушения — плохая адгезия, недостаточная толщина, недосушенная плёнка. Опасны они не только эстетикой: через кратеры, трещины и пузыри к металлу попадают влага, кислород, соли и кислоты. Начинается коррозия, которая идёт под плёнкой и проявляется рыжими следами уже поздно. Для вагонов, цистерн и прицепной техники это критично: ремонт требует вывода из эксплуатации и обходится дороже правильной окраски.
Классификация дефектов покрытия на металле
Дефекты делят на три группы — по тому, что пострадало: внешний вид, технологичность нанесения или защитные свойства. Один дефект может попадать сразу в несколько групп.
Декоративные дефекты
Шагрень, сорность, опыл, подтёки, наплывы, неравномерный глянец. Плёнка сплошная и металл защищён, но окраска выглядит неаккуратно. Исправляют шлифовкой и полировкой, глубокие дефекты — перекраской.
Дефекты, влияющие на технологичность нанесения
Шагрень и подтёки мешают нанести следующий слой ровно, увеличивают расход материала и время работы. «Свежая» шагрень часто указывает на слишком вязкий состав или слабое распыление. На серийной окраске регулярный дефект ведёт к переделке партии и сдвигу графика.
Дефекты защитных и прочностных свойств
Самая опасная группа: отслаивание, трещины, пузыри, вспучивание, ржавые подтёки. Сплошность плёнки нарушена, влага попадает к металлу и начинается коррозия. Такие дефекты устраняют только снятием поражённого слоя до основания. Сюда же относят недостаточную адгезию и тусклый цвет из-за меления — покрытие теряет защиту постепенно и внешне может выглядеть почти нормально.
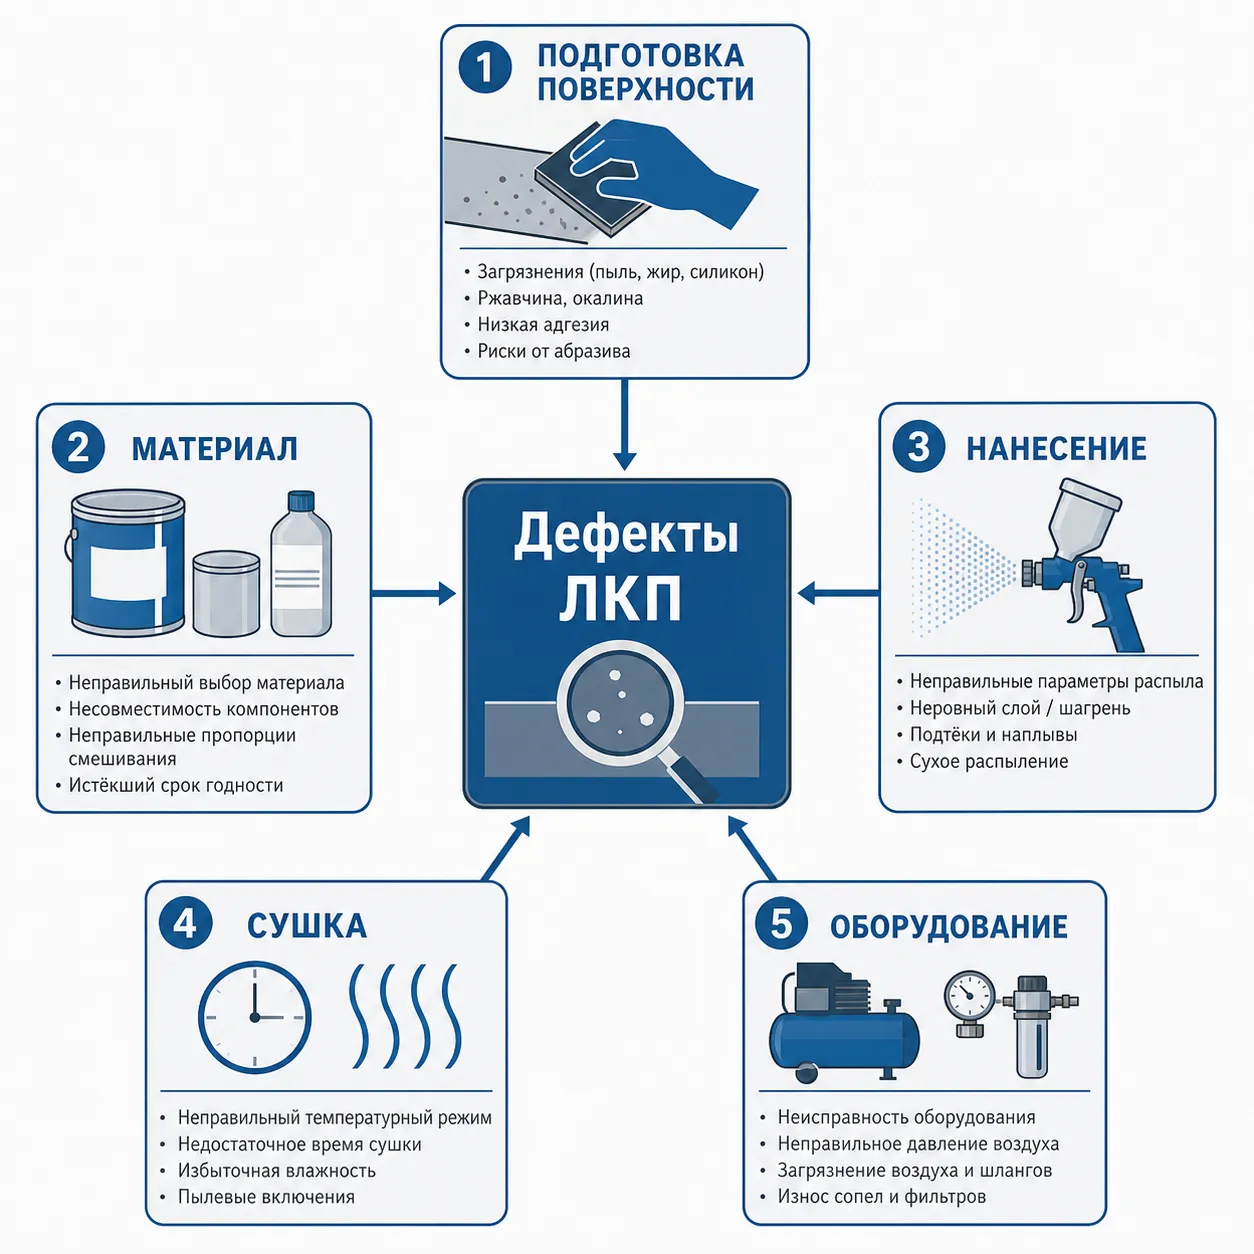
Основные группы причин дефектов ЛКП
Причины делят на пять групп: подготовка поверхности, выбор и подготовка материала, техника нанесения, условия сушки, загрязнения и оборудование. Повторяющийся дефект указывает на системную причину.
Сначала проверяют, что менялось: поставщик, оператор, погода, оборудование.
Нарушение подготовки поверхности
Плёнка не держится на жире, масле, силиконе, пыли и коррозии. Даже следы масла снижают адгезию и вызывают кратеры. Обезжиривание и обеспыливание обязательны.
Оставшаяся под краской ржавчина приводит к вспучиванию покрытия.
Ошибки выбора и подготовки материала
Причины: несовместимость грунта и эмали, переразбавление, неподходящий разбавитель, истёкший срок годности. Слишком жидкий состав даёт тонкую плёнку, слишком густой — шагрень.
Материал готовят по инструкции производителя и под конкретный краскопульт.
Ошибки при нанесении
Нарушение дистанции, давления, скорости прохода и толщины слоя. Большое расстояние даёт опыл, близкое — подтёки; избыточное давление — «сухой» факел, недостаточное — шагрень.
Нанесение по невысохшему слою приводит к морщинам и пузырям.
Несоблюдение условий сушки
Температура, влажность и вентиляция влияют на качество плёнки. В сырую или холодную погоду растворитель задерживается, поверхность мутнеет; слишком высокая температура сушит верхний слой быстрее нижних.
Окраску планируют под условия, допустимые для материала.
Загрязнения и неисправность оборудования
Изношенное сопло даёт неровный факел, масло и вода из компрессора попадают в воздух, пыль оседает на свежую плёнку. Силиконовые частицы из соседнего цеха вызывают кратеры даже при кондиционном материале.
Проверка оборудования и чистота рабочей зоны — часть технологии.
Почему краска не держится на металле и отслаивается
Отслоение — самый частый повод для перекраски. Краска сходит пластинами, отваливается от металла или отслаивается между слоями. Причина зависит от границы отрыва: отошла от металла вместе с грунтом — виновата подготовка; верхний слой отошёл от грунта — совместимость или межслойная сушка.
Причины отслаивания краски
Основные причины: жир и грязь под плёнкой, слабая адгезия к гладкому металлу или старому покрытию, несовместимость слоёв, недостаточная межслойная сушка и слишком большая толщина системы. Отслаивание часто начинается с кромок, сварных швов и углов. Нанесение на плохо держащуюся старую краску повторяет её судьбу — типичная ошибка локального «подмазывания» без подготовки.
Влияние подготовки поверхности
Металл должен быть чистым, обезжиренным и с нужной шероховатостью: абразивная обработка снимает ржавчину и создаёт механическое сцепление. Гладкий прокат без подготовки даёт слабую адгезию даже с качественной краской. Проверка простая: вода должна смачивать поверхность ровной плёнкой, а не собираться в капли — капли показывают жир или масло.
Вспучивание, пузыри и шелушение краски
Пузыри, вспучивание и шелушение — одна группа: покрытие потеряло сцепление и герметичность. Пузырь — локальное вздутие с жидкостью или воздухом, вспучивание — большой участок, шелушение — разрушение плёнки на чешуйки. Пузыри часто идут от влаги, шелушение — от коррозии под покрытием и слабой адгезии.
Влага и влажность как причина
Влага попадает из воздуха при окраске в сырую погоду и изнутри конструкции — из остаточной ржавчины или микропор металла. Пузыри характерны для нанесения на влажную поверхность или при несоблюдении точки росы. Лечение: дефектный слой снять, металл высушить и обезжирить, окрасить заново; подплёночная коррозия требует зачистки до чистого металла.
Несовместимость слоёв покрытия
Если финишный материал содержит растворитель, размягчающий грунт, между слоями возникают вздутия и сморщивание. Так бывает при смешивании материалов разных производителей без проверки совместимости; проблема может проявиться через неделю. Проверка на тестовой пластине дешевле переделки.
Кратеры, шагрень и сорность: дефекты внешнего вида
Эти дефекты чаще встречаются у пневмораспыления. Они портят вид и сигнализируют о нарушениях технологии, которые могут перейти в более серьёзные проблемы. Важно различать похожие изъяны: кратеры и пузыри, шагрень и сорность, опыл и грубую шагрень.
Кратеры и «рыбий глаз»
Кратеры — локальные углубления от 1 до 2 мм, иногда до основания. Причина — загрязнение веществами с низким поверхностным натяжением: силикон, масло, жир, воск. Краска отталкивается и не смачивает участок. Скрытый источник — силиконовые смазки в соседнем цехе: летучие частицы оседают на подготовленной поверхности. Меры: изоляция окрасочного участка и контроль источников силикона.
Шагрень (апельсиновая корка)
Поверхность покрывается мелкими бугорками, как кожура апельсина. Причины: слишком вязкий материал, недостаточное давление воздуха, большое расстояние до поверхности, быстрое высыхание растворителя. Лёгкую шагрень исправляют шлифовкой и полировкой, глубокую снимают и наносят заново с подобранным режимом распыления.
Сорность и опыл
Сорность — посторонние частицы пыли, ворса или сгустков краски извне: грязная камера, ворсистая одежда, плохо отфильтрованный воздух. Опыл — сухие частицы самого материала, высохшие в полёте: поверхность шероховатая и «песочная». Причины опыла — быстро высыхающий растворитель, большая дистанция, высокая температура. У сорности частицы лежат поверх плёнки, у опыла — вкраплены и не сливаются со слоем.
Подтеки, наплывы и морщины
Подтёки и наплывы появляются, когда материала больше, чем нужно; морщины — когда верхний слой сохнет быстрее нижнего и стягивает его. Обе группы связаны с толщиной слоя. На вертикальных поверхностях — бортах вагонов, стенках цистерн, вышках — риск подтёков выше.
Подтеки на вертикальных поверхностях
Причина — избыточная толщина мокрого слоя, слишком близкая дистанция распыления, медленный проход и переразбавленный материал. Свежий подтёк снимают шпателем или растворителем, застывший шлифуют; при большой глубине участок перекрашивают.
Морщинистость и её причины
Поверхность покрывается сеткой складок. Причина — слишком толстый слой или нанесение второго слоя по невысохшему первому: внешняя корка образуется раньше, чем уходит растворитель из глубины. Иногда морщины вызывает несовместимый растворитель в финишном составе, поэтому межслойную сушку и совместимость проверяют на образце.
Трещины на покрытии
Трещины — самый опасный дефект по последствиям: покрытие потеряло сплошность, влага проникает к металлу, коррозия начинается под плёнкой. Для несущих и ответственных конструкций такой дефект недопустим. Причина почти всегда — внутренние напряжения: плёнка слишком толстая, затвердела слишком быстро или конструкция деформируется под ней.
Растрескивание от толщины слоя
Слишком толстый слой высыхает неравномерно: верх образует корку, низ остаётся пластичным. При старении и перепадах температуры плёнка растрескивается; особенно склонны покрытия с большим количеством слоёв без промежуточной сушки. Лечение — снять дефектный слой до основания и нанести заново с контролем толщины толщиномером.
Растрескивание от удара и деформации
Если конструкция работает под нагрузкой и деформируется, плёнка должна выдерживать деформацию. Слишком жёсткое или пересушенное покрытие лопается; трещины на сгибах и сварных швах говорят о недостаточной эластичности системы. Для подвижной техники эластичность не менее важна, чем твёрдость.
Ржавые подтеки на краске: что это значит
Ржавые полосы и пятна — признак, что коррозия уже началась под плёнкой или рядом на открытом участке; продукты коррозии выходят через поры и микроповреждения. Нельзя просто перекрыть пятно новой краской: коррозия продолжится и прорвётся снова. Повреждённый участок зачищают до чистого металла, наносят преобразователь ржавчины или антикоррозионные покрытия, после чего восстанавливают систему. Если подтёки регулярны по всей поверхности, проверяют подготовку и материал — возможно, грунт не подходит для условий эксплуатации.
Как диагностировать дефекты покрытия
Диагностика начинается с осмотра, но визуальной оценки мало: толщину и сцепление проверяют инструментально. Методы делят на неразрушающие и частично разрушающие; на объекте это позволяет оценить объём ремонта и необходимость локальных работ.
Неразрушающие методы
Визуальный осмотр проводят при рассеянном дневном свете или люминесцентных лампах, иногда с лупой. Толщину измеряют толщиномером: магнитным методом на стали, вихретоковым на цветных металлах. Отклонение от нормы показывает, где покрытие слишком тонкое или перетолщённое и где вероятны дефекты.
Частично разрушающие методы
Адгезию проверяют методом решётчатого надреза или ленты: на покрытии делают сетку надрезов и оценивают поведение плёнки. Карандашный тест даёт представление о твёрдости. Такие проверки оставляют следы, но точно показывают, держится ли система; испытание проводят на видимом участке или образце-свидетеле, чтобы не портить изделие.
Сводная таблица: дефект, причина, устранение
Таблица помогает быстро найти нужный дефект и выбрать способ ремонта. По ней удобно проверять приёмку окрашенной партии.
Дефект | Признак | Главная причина | Устранение |
|---|---|---|---|
Кратеры | Мелкие углубления до основания | Силикон, масло, жир на поверхности | Снять слой, обезжирить, нанести заново |
Шагрень | Поверхность как апельсиновая корка | Высокая вязкость, слабое распыление | Шлифовка или перекраска |
Сорность | Частицы пыли и ворса на плёнке | Грязная зона, ворсистая одежда | Шлифовка, полировка, перекраска |
Опыл | Шероховатая «песочная» поверхность | Дальняя дистанция, быстрое высыхание | Шлифовка и новый слой |
Подтёки | Утолщения и стеки вниз по вертикали | Избыток материала, близко распыление | Снять свежий, шлифовать застывший |
Морщины | Сетка складок на поверхности | Толстый слой, нанесение по сырому | Снять слой, нанести с межслойной сушкой |
Пузыри | Локальные вздутия с жидкостью | Влага, недосушенный металл | Зачистить до металла, высушить, перекрасить |
Отслоение | Краска сходит пластинами | Плохая подготовка, несовместимость | Снять до основания, восстановить систему |
Трещины | Разрывы и сетка по плёнке | Слишком толстый слой, деформация | Снять дефектный слой, нанести заново |
Ржавые подтёки | Рыжие полосы через покрытие | Коррозия под плёнкой | Зачистить до металла, грунт, финиш |
Чем раньше обнаружен дефект, тем дешевле ремонт. Мелкие декоративные изъяны исправляются шлифовкой, дефекты защитных свойств требуют полной замены слоя.
Как устранить дефекты покрытия и предотвратить их повторение
Способ устранения зависит от глубины дефекта: поверхностные изъяны шлифуют и полируют, глубокие снимают до основания и восстанавливают систему покрытия. Главное — убрать причину, иначе дефект вернётся.
После ремонта проверяют сцепление и толщину, а при серийных работах корректируют технологию.
Локальный ремонт покрытия
При дефекте до 10% площади достаточно локального ремонта: участок зачищают до основания, грунтуют и окрашивают заново. Важно выдержать границу перехода и межслойную сушку, иначе вокруг заплаты появится кольцо отслоения.
Если поражена большая площадь или дефектов много, локальный ремонт дороже и хуже по виду — рациональнее подготовить основание полностью и окрасить поверхность целиком.
Профилактика при окраске
Профилактика строится на пяти этапах: подготовка поверхности, подбор совместимого материала, контроль вязкости и режима распыления, соблюдение межслойной сушки и температурно-влажностных условий, чистота камеры и оборудования.
Каждый этап проверяют на образце или пробной окраске — это снимает большинство рисков до брака партии.
Частые ошибки, которые приводят к дефектам
Большинство дефектов возникает из-за одних и тех же ошибок, которые повторяются от объекта к объекту. Их полезно знать заранее.
Окраска по недостаточно обезжиренной поверхности. Масло от рук и силикон дают кратеры и отслоение. Решение — обезжирить и проверить смачиваемость.
Разбавление «на глаз». Неверная вязкость ломает факел и толщину слоя. Разбавитель добавляют по инструкции и под конкретное оборудование.
Попытка укрыть дефект ещё одним слоем. Толщина растёт, дефект остаётся внутри. Сначала снимают дефектный слой.
Работа без учёта погоды. Сырость и холод дают мутность и пузыри. Окраску планируют под условия, допустимые для материала.
Игнорирование совместимости материалов. Разные производители и типы составов могут не совмещаться. Проверка на пластине обязательна.
Ошибки редко идут по одной. Неверно подготовленная поверхность и нарушенный режим распыления дают наложение дефектов, и потом сложно понять, что именно стало первопричиной. Поэтому разбор отступлений полезно вести по этапам: что проверяли перед окраской, чем разбавляли материал, кто и когда работал на участке.
Если после разбора причина остаётся неясной, помогает тестовая окраска на образце с тем же материалом и теми же условиями. Она отделяет проблему партии материала от нарушения технологии.
Итоги: что запомнить о дефектах ЛКП
Дефекты покрытия почти всегда следствие нарушений в подготовке, нанесении или сушке, а не недостатка краски. Признак подсказывает причину, а причина определяет ремонт. Для защитных дефектов ремонт означает снятие слоя до основания, для декоративных часто достаточно шлифовки.
Самая выгодная стратегия — профилактика. Обезжиривание, правильная вязкость, режим распыления и межслойная сушка стоят дешевле перекраски вагона или цистерны. Если при подборе материала есть сомнения, техническая консультация по условиям эксплуатации экономит время на переделку.
Часто задаваемые вопросы
Почему краска отходит от металла?
Чаще всего из-за слабой подготовки поверхности: остатки масла, жира или ржавчины. Возможна несовместимость грунта и эмали, а также недостаточная межслойная сушка.
Как убрать шагрень?
Лёгкую шагрень шлифуют и полируют. Если фактура глубокая, участок снимают и наносят новый слой с меньшей вязкостью и правильным давлением воздуха.
Чем кратеры отличаются от пузырей?
Кратеры — углубления в плёнке от загрязнений с низким поверхностным натяжением, например силикона или масла. Пузыри — вздутия от влаги или растворителя внутри покрытия. Лечатся они по-разному.
Когда возможен локальный ремонт, а когда нужна полная перекраска?
Если дефект занимает небольшую часть площади, достаточно локального перекрашивания. Когда поражено больше 10% поверхности или дефектов много, дешевле и надёжнее подготовить основание полностью и окрасить всю конструкцию.
Как проверить качество покрытия?
Покрытие осматривают при рассеянном свете, измеряют толщину толщиномером и проверяют адгезию решётчатым надрезом. Для ответственных конструкций проводят испытание на образце-свидетеле.
Можно ли просто перекрыть ржавое пятно краской?
Нет: коррозия продолжается под слоем и снова выйдет на поверхность. Участок зачищают до чистого металла, грунтуют и только потом наносят финишное покрытие.
Назад к списку
Краски-174.рф
zakaz@kraski-174.ru
+7 (351) 751-03-86 <br><br>
Пн-Пт: 9:00-17:00
ул. Труда, д. 187 к.2
Челябинск
Челябинская область
454020
Россия
© 2026 ООО Промышленные технологии Все права защищены
