Колеровка по каталогу RAL
Толщина лакокрасочного покрытия: единицы измерения, методы контроля и типовые нормы
Толщина лакокрасочного покрытия — одна из главных характеристик качества окраски: от неё напрямую зависят защитные свойства покрытия, внешний вид и срок службы изделия. Слишком тонкий слой не защитит металл от коррозии, слишком толстый способен растрескаться и отслоиться. Поэтому её измеряют и на производстве, и при приёмке объектов, и при контроле качества окраски вагонов, цистерн, прицепной техники, металлкаркасов и вышек сотовой связи.
В этом материале — полный разбор: в каких единицах измеряется толщина краски, какие нормы считаются типовыми для заводской и ремонтной покраски, чем измеряют слой на металлоконструкциях, как читать показания толщиномера и каких ошибок избегать, чтобы покрытие работало долго.
Что такое толщина лакокрасочного покрытия и зачем её контролировать
Толщина лакокрасочного покрытия (ЛКП) — это расстояние между окрашенной поверхностью и верхней границей нанесённого слоя краски. Она же фактически задаёт «бюджет» защиты: именно в толще плёнки покрытие сопротивляется влаге, реагентам и механическим воздействиям. Контролировать её важно не «для галочки», а потому что от этого параметра зависят и долговечность окрашенного изделия, и повторяемость результата между партиями и подрядчиками.
Защитная функция ЛКП и роль толщины
Покрытие работает как барьер: оно изолирует металл от кислорода, воды и агрессивной среды. Если слой слишком тонкий, барьер быстрее повреждается или пропускает влагу в микропорах — под плёнкой начинается коррозия. Избыточно толстый слой не менее опасен: по мере высыхания в нём копятся внутренние напряжения, и покрытие может растрескаться или отслоиться раньше срока.
Важна не только средняя цифра, но и равномерность. Даже при хорошем среднем значении участки с заниженной толщиной становятся слабыми точками, где коррозия стартует первой. Именно поэтому нормы предъявляют не к «шуму в среднем», а к тому, сколько процентов замеров попадает в допустимый диапазон.
Сферы контроля: промышленные покрытия и специальные металлоконструкции
Измерение толщины одинаково необходимо в двух больших сферах. В промышленности и строительстве слой проверяют на металлоконструкциях, трубопроводах, резервуарах и ёмкостях — там покрытие является частью антикоррозионной защиты объекта, и толщину задают в окрасочной спецификации. При контроле специальных металлоконструкций — вагонов, цистерн, прицепной техники, металлкаркасов и вышек сотовой связи — толщиномер помогает отличить заводскую покраску от ремонтной и выявить дефекты покрытия ещё до начала эксплуатации.
В чём измеряется толщина покрытия краской
Чтобы разобраться в нормах, сначала стоит зафиксировать единицы измерения и нормативную базу, на которую опираются и производители ЛКМ, и службы контроля качества.
Единицы измерения (мкм, микрометр)
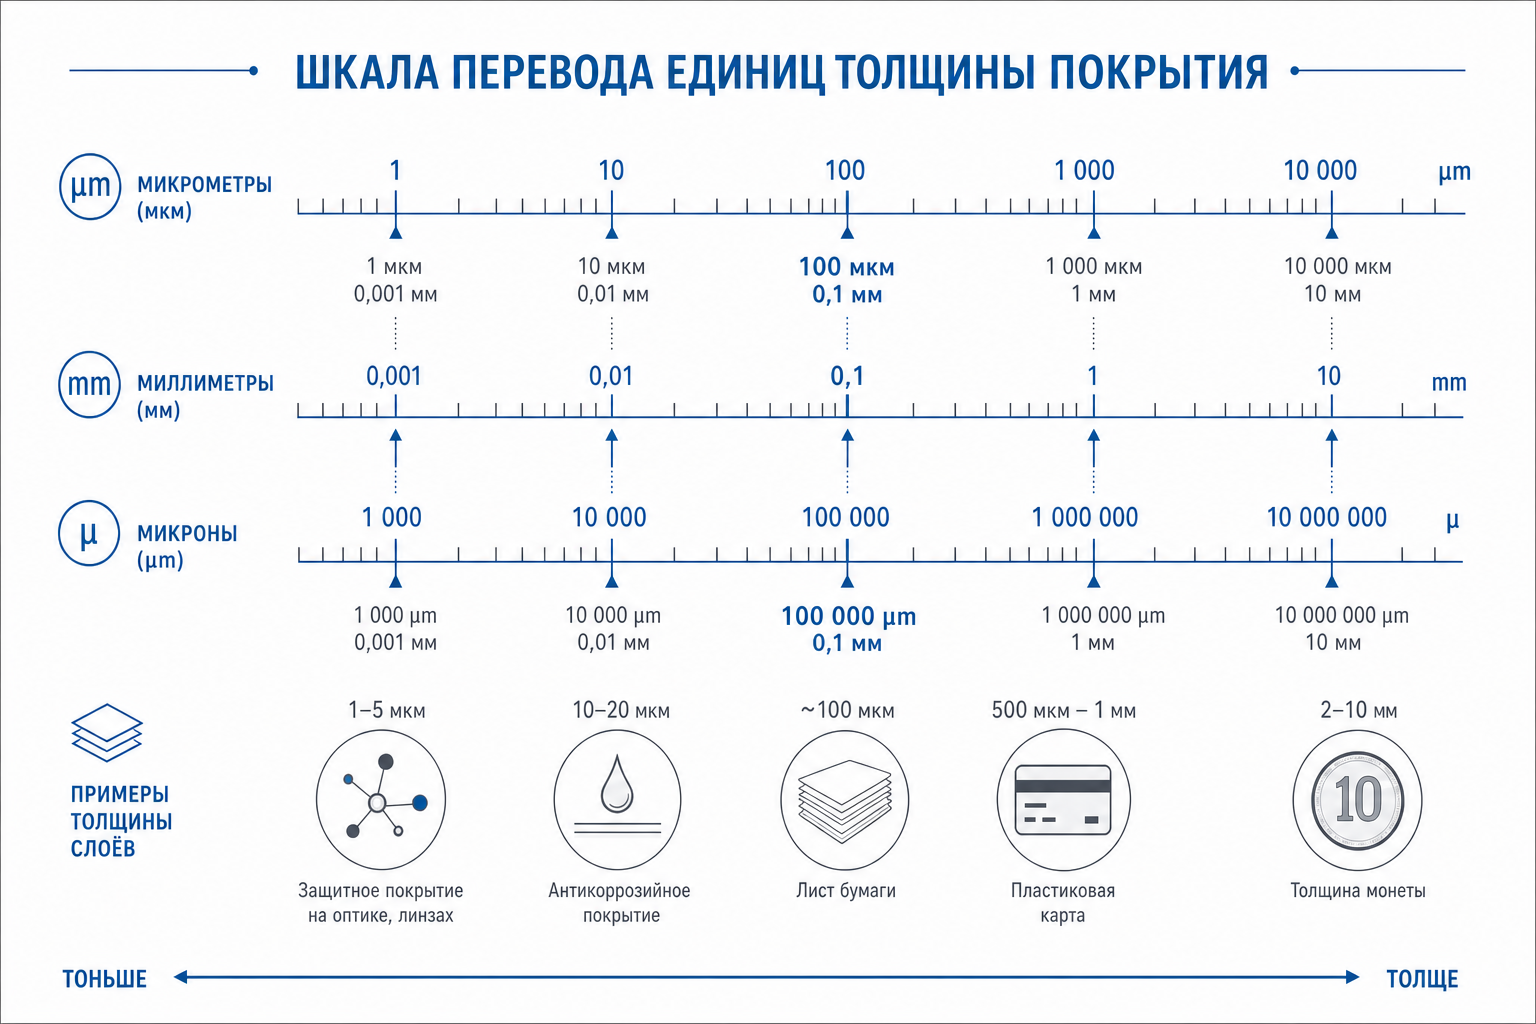
Толщина лакокрасочного слоя слишком мала, чтобы её удобно выражать в миллиметрах, поэтому используют микрометры (мкм) — одну тысячную миллиметра. На практике встречается и краткое название «микрон». Для ориентира: 100 мкм — это 0,1 мм, то есть толщина слоя сопоставима с толщиной листа бумаги.
Нормативная база: ГОСТ 31993 и ISO 2808
Определение толщины покрытий выполняют по ГОСТ 31993-2024 (модифицированный ISO 2808:2019; ранее действовали ГОСТ 31993-2013 и ГОСТ Р 51694-2000). Стандарт описывает как контроль высушенного («сухого») слоя, так и измерение толщины невысушенного «мокрого» покрытия. В него входят механический метод (по разности высот), магнитные методы — магнитная индукция и пондеромоторный, а также вихретоковый метод и контроль толщиномерами.
Что даёт номинальная и допускаемая толщина
Производитель ЛКМ в технической документации указывает номинальную толщину — ту, при которой покрытие гарантированно выполняет защитные и декоративные функции в заданных условиях. Вокруг номинальной задаётся допуск: диапазон, в котором слой считается приемлемым. Выход ниже допуска означает недостаточную защиту, выход выше — риск растрескивания и перерасход материала. Поэтому на объекте обычно проверяют и верхнюю границу, и нижнюю.
Как толщина влияет на защитные свойства покрытия
Защитная способность покрытия растёт с увеличением толщины только до определённого предела. Тонкий слой быстрее пропускает влагу и легче царапается до металла — поэтому для ответственных металлоконструкций и повышенной агрессивности среды толщину закладывают больше. Но после того как слой перестаёт пропускать влагу, его утолщение уже не даёт выигрыша в защите, а только добавляет хрупкость.
Ошибочно думать, что чем толще — тем лучше. У большинства материалов есть максимально допустимая толщина: согласно ГОСТ 34667-5 толщина высохшего покрытия не должна превышать номинальную более чем в три раза, если иное не согласовано сторонами. При превышении в покрытии появляются внутренние напряжения, и оно преждевременно разрушается — растрескивается и отслаивается.
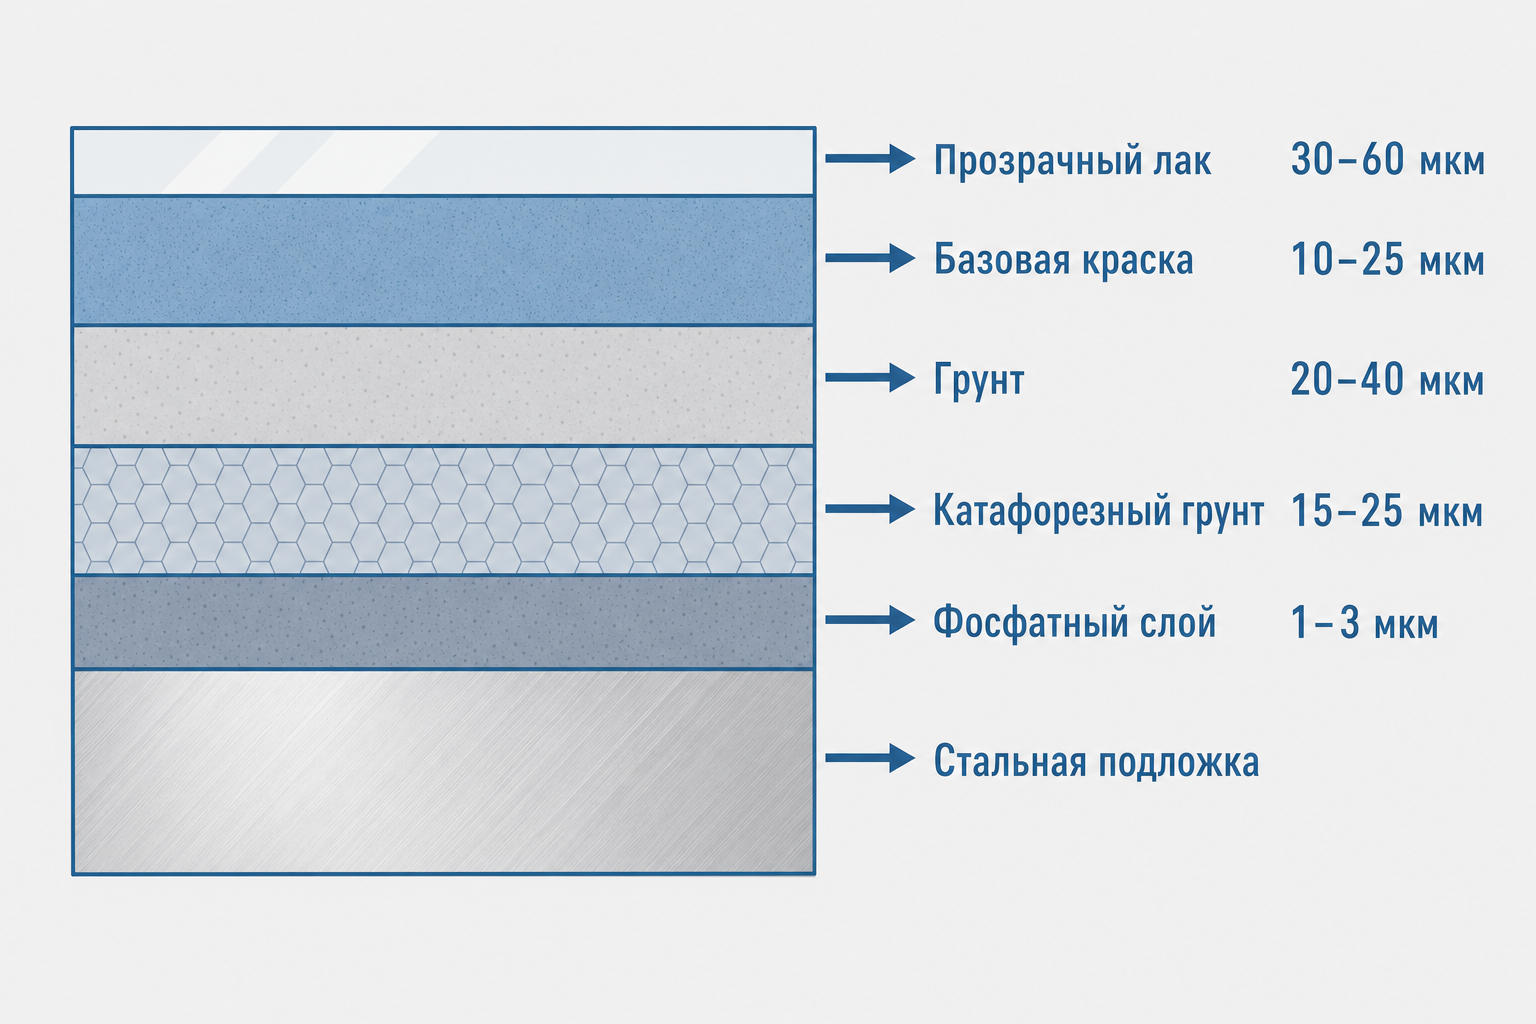
На практике это означает, что слой проектируют «в вилке»: достаточно толстый, чтобы надёжно изолировать металл, но не настолько, чтобы стать хрупким. Баланс достигается правильным числом слоёв и соблюдением технологии — в частности, грунта, который обеспечивает адгезию и первичную антикоррозионную защиту.
Отдельно стоит учитывать шероховатость основания. На подготовленном стальном профиле слой ложится по выступам и впадинам поверхности, поэтому фактическая толщина сухой плёнки складывается из «профиля» и слоя над ним. Производители ЛКМ и окрасочные спецификации задают и минимальную толщину над пиками шероховатости, и суммарную толщину покрытия — это ключ к корректной эксплуатации антикоррозионной системы.
Типовые нормы толщины ЛКП
Ориентировочные диапазоны сильно различаются в зависимости от объекта: вагон, цистерна или металлкаркас — это разные системы покрытия с разными требованиями. Ниже — самые распространённые ориентиры.
|
Ориентировочная толщина ЛКП в разных сферах (диапазоны в мкм) |
||
|
Сфера и объект контроля |
Типичная толщина |
Примечание |
|---|---|---|
|
Заводское покрытие вагонов и цистерн |
По окрасочной спецификации, обычно от 100 мкм |
Толщиномер показывает сумму всех слоёв системы: грунт + промежуточный слой + финишная эмаль |
|
Грунт-катофорез металлических изделий на производстве (этап окраски) |
15–40 мкм |
Обеспечивает адгезию и первичную антикоррозионную защиту металла |
|
Ремонтная покраска вагонов и металлоконструкций |
Выше заводских значений, в зоне ремонта — заметный рост показаний |
Заметное превышение номинальной толщины указывает на перекраску или дополнительный выравнивающий слой |
|
Защитные системы металлоконструкций (металлкаркасы, вышки сотовой связи, резервуары, трубопроводы) |
По окрасочной спецификации объекта, под условия эксплуатации |
Чем агрессивнее среда — тем выше суммарная толщина системы «грунт + промежуточный слой + финиш» |
|
Максимально допустимая толщина сухого покрытия |
Не более 3× номинальной толщины |
По ГОСТ 34667-5; при превышении — внутренние напряжения, растрескивание и отслоение |
Таблица отражает порядок величин: покрытия вагонов, цистерн и металлоконструкций измеряются десятками и сотнями микрометров, а точные значения всегда задаёт документация конкретного материала и окрасочная спецификация объекта.
Заводская и ремонтная покраска вагонов, цистерн и прицепной техники
На вагонах, цистернах и прицепной технике толщину покрытия задаёт окрасочная спецификация с учётом условий эксплуатации. Значения заметно выше номинала обычно указывают на перекраску или дополнительный выравнивающий слой. Сама по себе цифра малоинформативна: гораздо больше говорят равномерность по элементу и сравнение симметричных зон конструкции.
На производстве металлическое изделие проходит несколько стадий окраски: подготовку поверхности, грунт (часто катофорезный, обычно 15–40 мкм), затем промежуточный слой и финишную эмаль. Толщиномер показывает суммарную толщину всех этих слоёв между датчиком и металлом. При ремонте к заводским слоям добавляются дополнительный грунт и краска — поэтому показания на отремонтированных участках резко возрастают.
Защитные системы металлоконструкций
На стальных конструкциях промышленных зданий, мостах, трубопроводах и резервуарах толщину покрытия назначают под конкретные условия эксплуатации. Чем агрессивнее среда — тем выше требования к суммарной толщине системы «грунт + промежуточный слой + эмаль/финиш». Для таких объектов толщину контролируют по окрасочной спецификации, а приёмку выполняют статистически по определённым правилам, о которых ниже.
Как контролировать толщину нанесённого слоя
Контроль толщины проводят двумя путями: измерением мокрого слоя сразу после нанесения (гребёнкой-толщиномером) и измерением сухого слоя после высыхания неразрушающими приборами. Второй метод — основной для приёмки готового покрытия.
Приборы контроля: магнитные, вихретоковые, комбинированные
-
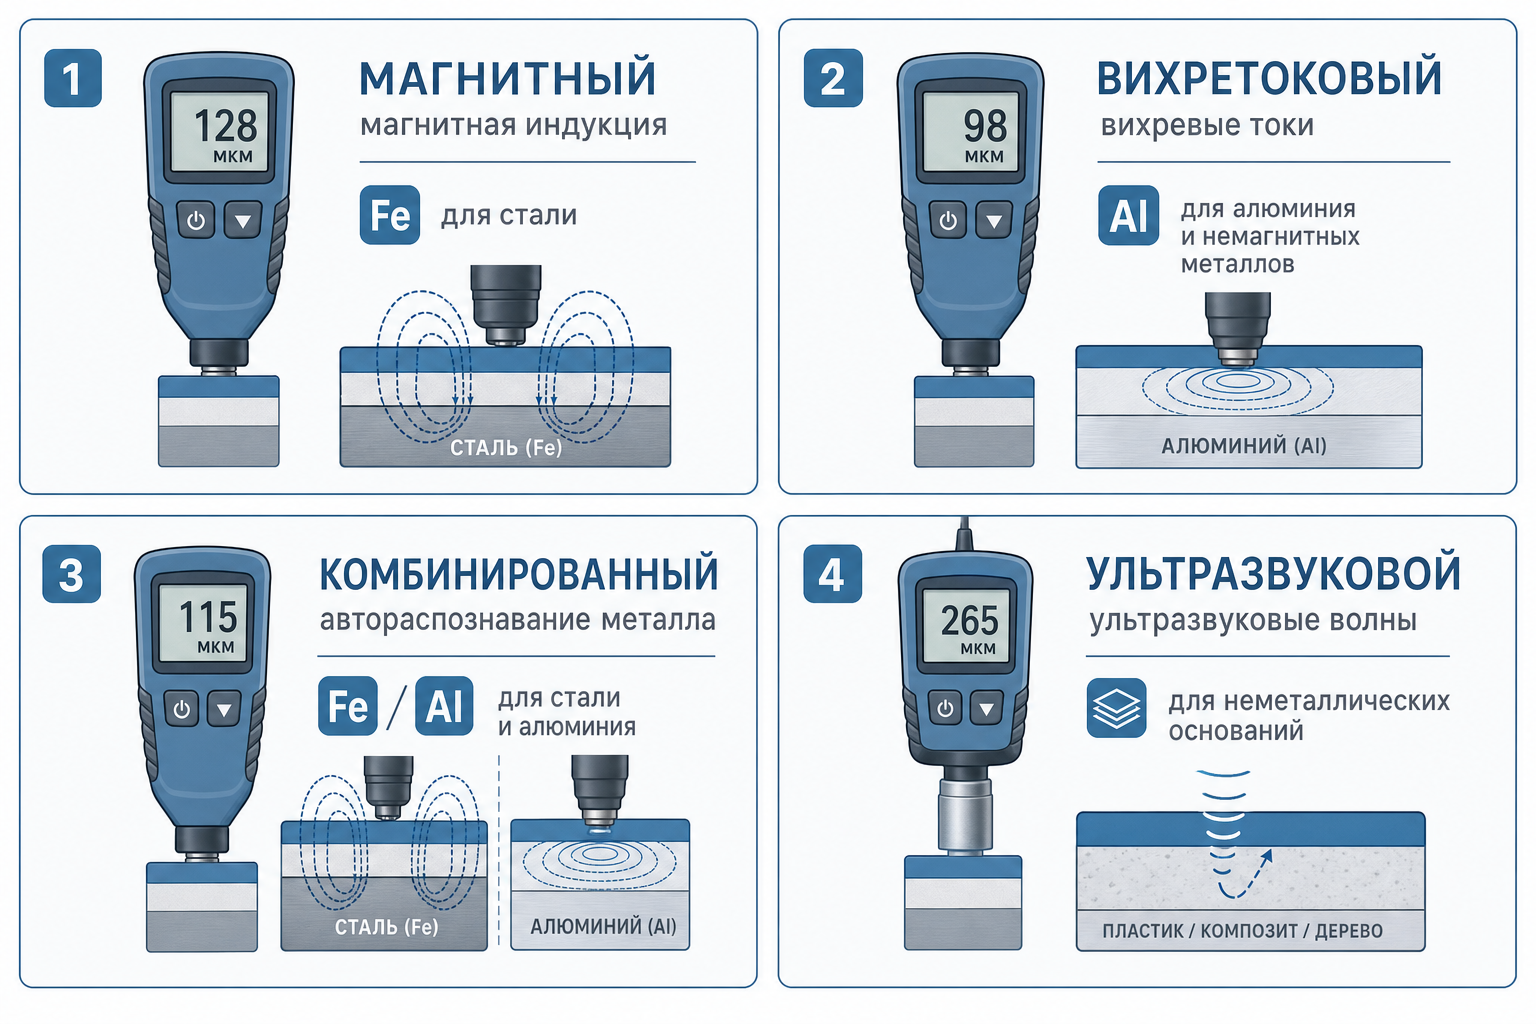
Магнитные толщиномеры работают по принципу магнитной индукции и подходят для стали — то есть ферромагнитных оснований.
-
Вихретоковые приборы измеряют толщину на алюминии и других немагнитных металлах.
-
Комбинированные толщиномеры автоматически распознают тип металла и переключаются между режимами, что удобно при работе с разными материалами.
Для неметаллических подложек (пластик, дерево) применяют ультразвуковые приборы и другие методы, которые также не требуют повреждения покрытия. Слой на любом основании дополнительно может быть проверен разрушающим способом — образец вырезают и измеряют в разрезе.
Сравнение классов приборов по типу основания собрано в таблице ниже.
|
Типы толщиномеров и принципы их работы |
||
|
Тип толщиномера |
Принцип работы |
На каких основаниях применяется |
|---|---|---|
|
Магнитный |
Магнитная индукция |
Сталь и другие ферромагнитные (магнитные) металлы |
|
Вихретоковый |
Вихретоковый метод |
Алюминий и другие немагнитные металлы |
|
Комбинированный |
Автоматическое распознавание типа металла и переключение между режимами |
Удобен при работе со сталью, алюминием и разными металлами |
|
Ультразвуковой |
Ультразвуковой контроль, без повреждения слоя |
Неметаллические подложки: пластик, дерево и другие |
Методы измерения по ГОСТ и ISO 19840
Выбор метода зависит от основания и стадии работ. Нормативную базу задаёт ГОСТ 31993 (ISO 2808), а для контроля сухой плёнки на стальных конструкциях, окрашенных защитными системами, применяют ISO 19840 — он определяет требования к числу и расположению замеров и критерии приёмки. Измерения выполняют не в одной точке, а по площади элемента: толщину замеряют в нескольких местах, чтобы оценить и среднее значение, и равномерность слоя.
Правила приёмки 80/20 и 90/10, максимально допустимая толщина
Минимально допустимую толщину в окрасочных спецификациях часто задают по правилу 80/20: не менее 80 % замеров должны быть не ниже номинальной толщины, а оставшиеся 20 % — не ниже 80 % от номинальной. Аналогично читается более строгое правило 90/10, которое используют, например, в стандарте PSPC для балластных танков. Параллельно проверяют и верхнюю границу, чтобы не превысить максимально допустимую толщину и не получить хрупкий слой.
Толщина покрытия и признаки коррозии
Низкая толщина — прямой фактор риска коррозии. Если плёнка слишком тонкая или имеет пропуски (несплошности), агрессивная среда получает доступ к металлу, и под покрытием появляются очаги ржавчины. Поэтому при диагностике важно не только измерить среднюю толщину, но и оценить сплошность слоя — равномерное, без пропусков распределение материала по поверхности.
Высокие локальные значения нередко сигнализируют о коррозии в прошлом: на отремонтированном участке под краской остаётся выравнивающий слой, который работает и как выравниватель, и как «временный барьер». Именно резкие перепады толщины — например, скачки на 50–70 мкм между соседними элементами конструкции — чаще выдают скрытый ремонт и потенциально ослабленное место, чем одинаковая перекраска всей детали.
На промышленных объектах связь «толщина — коррозия» учитывают на этапе проектирования и при приёмке: покрытие должно быть сплошным, без потёков, морщин и пропусков. Если контроль выявил заниженные участки, их перекрашивают локально до набора нужной суммарной толщины, а повреждённые места перед ремонтом очищают до здорового металла, чтобы новый слой держался надёжно.
Как добиться нужной толщины при нанесении
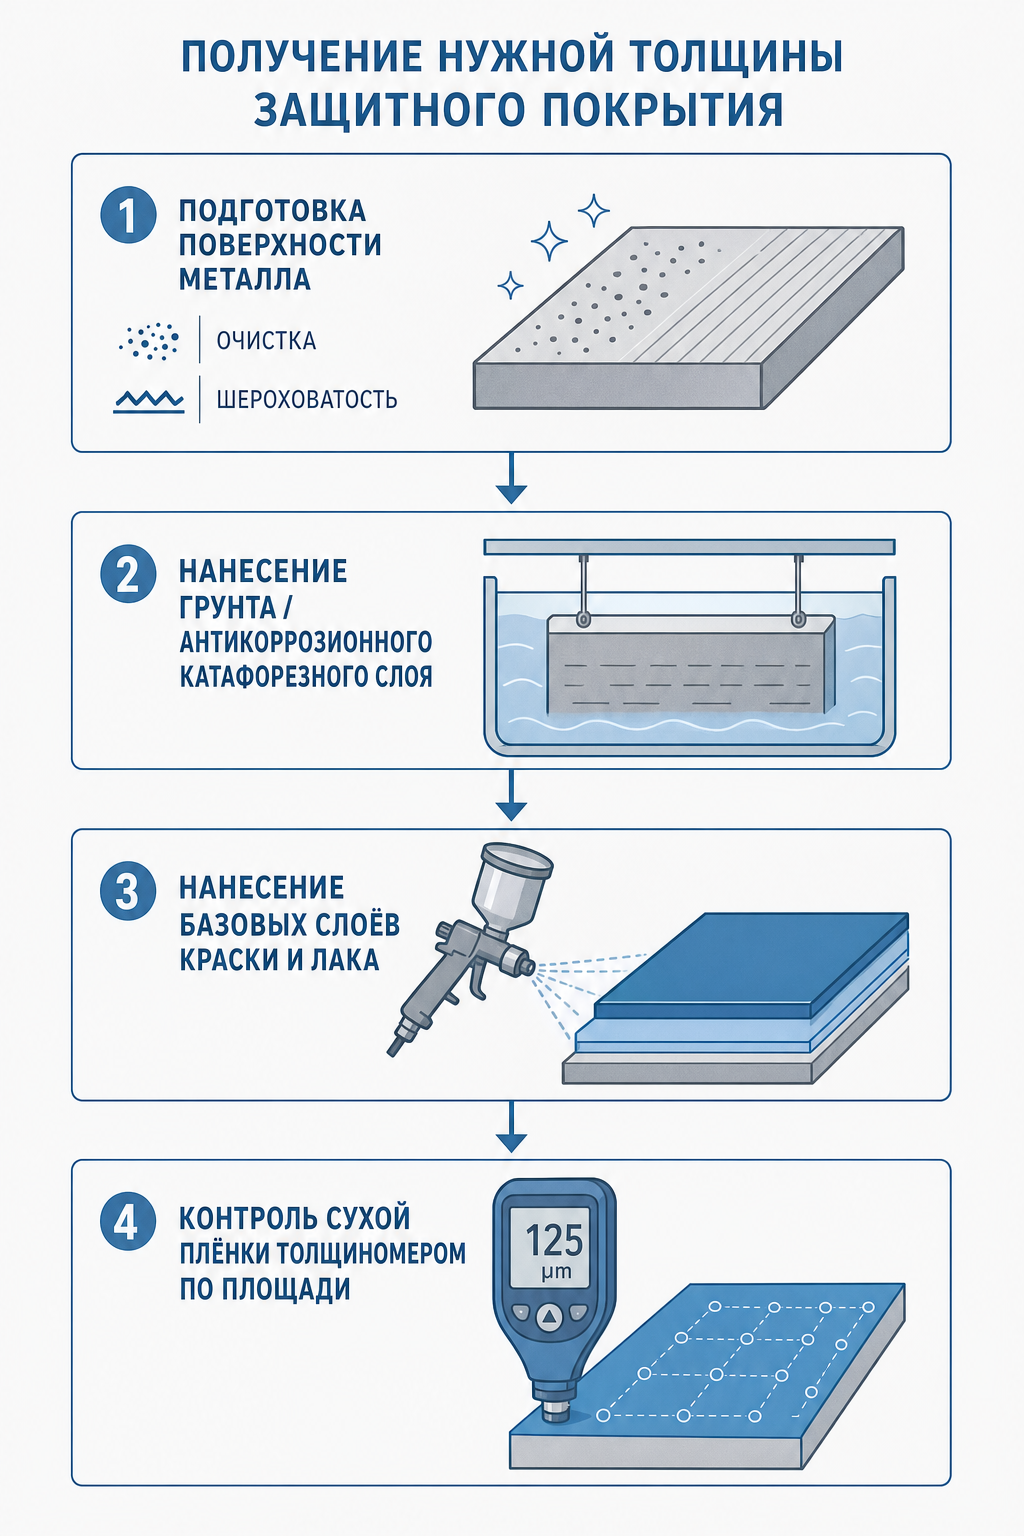
На практике требуемую толщину получают не «на глаз», а расчётом нужного количества слоёв и контролем процесса. Помогают несколько проверенных приёмов.
-
Считайте по сухой плёнке. Требуемая толщина сухого слоя делится на долю сухого остатка материала — так ориентировочно получают толщину мокрого слоя, которую надо нанести.
-
Замеряйте мокрый слой сразу. Гребёнка-толщиномер после нанесения показывает, лёг ли расчётный слой, пока краску ещё можно поправить.
-
Не лейте один толстый слой. Лучше два-три прохода с технологическими выдержками: каждый слой сохнет без внутренних напряжений, а суммарная толщина набирается устойчиво.
-
Следите за подготовкой поверхности. Шероховатость металла добавляет к толщине плёнки «профиль» основы, и это учитывают при расчёте суммарного антикоррозионного слоя.
-
Проверяйте по площади, а не в точке. После высыхания сухой слой контролируют толщиномером в нескольких местах и следят за равномерностью, а не только за средним значением.
-
Держите технологический перерыв между слоями. Несоблюдение времени выдержки между проходами снижает адгезию и портит итоговую структуру плёнки.
Итоги: как контролировать толщину ЛКП
Толщина лакокрасочного покрытия — это параметр, который напрямую определяет, как долго и надёжно окрашенное изделие будет защищено от коррозии. Измеряют её в микрометрах толщиномером без разрушения слоя: на стали — магнитной индукцией, на алюминии — вихретоковым методом, а методику регламентирует ГОСТ 31993 (ISO 2808).
Главное, что стоит запомнить: нужна не экстремальная, а равномерная толщина в пределах нормы для конкретного объекта. Для вагонов, цистерн, прицепной техники, металлкаркасов и вышек сотовой связи толщину задаёт окрасочная спецификация, а качество окраски оценивают по правилам приёмки 80/20 и 90/10. Контролируйте сухую плёнку по площади, учитывайте верхнюю границу и следите за сплошностью — так покрытие будет работать весь заявленный срок.
Нужен совет по подбору и нанесению ЛКМ?
Специалисты помогут подобрать систему покрытия под ваш металл и условия эксплуатации, посчитают нужную толщину слоёв и подскажут технологию нанесения.
Частые вопросы про толщину лакокрасочного покрытия
В чём измеряется толщина лакокрасочного покрытия?
Толщину ЛКП измеряют в микрометрах (мкм) — одна тысячная миллиметра; краткое название единицы — «микрон». Для ориентира: 100 мкм — это 0,1 мм, то есть толщина слоя сопоставима с толщиной листа бумаги.
Какой должна быть толщина ЛКП металлоконструкций?
Толщину покрытия вагонов, цистерн, прицепной техники, металлкаркасов и вышек сотовой связи задаёт окрасочная спецификация объекта. Показания заметно выше номинала обычно указывают на перекраску или дополнительный выравнивающий слой.
Что показывает толщиномер?
Толщиномер показывает суммарную толщину всех слоёв между датчиком и металлом: грунт, промежуточный слой и финишную эмаль. Важны не одиночные цифры, а равномерность по элементу и сравнение симметричных участков конструкции — резкие перепады чаще выдают локальный ремонт.
Какие бывают толщиномеры?
Магнитные толщиномеры (по принципу магнитной индукции) измеряют слой на стали, вихретоковые — на алюминии и других немагнитных металлах. Комбинированные приборы автоматически распознают тип металла и переключаются между режимами, ультразвуковые применяют на неметаллических основаниях.
Какая толщина считается максимально допустимой?
Слишком толстый слой не менее опасен, чем слишком тонкий: в нём возникают внутренние напряжения, и покрытие растрескивается. Согласно ГОСТ 34667-5 толщина высохшего покрытия не должна превышать номинальную более чем в три раза, если иное не оговорено сторонами.
Какой документ регулирует измерение толщины краски?
Методы определения толщины лакокрасочных покрытий регламентирует ГОСТ 31993-2024 (модифицированный ISO 2808:2019); ранее действовали ГОСТ 31993-2013 и ГОСТ Р 51694-2000. Стандарт описывает как «мокрый», так и высушенный слой и задаёт магнитные и вихретоковые методы контроля.
Назад к списку
Краски-174.рф
zakaz@kraski-174.ru
+7 (351) 751-03-86 <br><br>
Пн-Пт: 9:00-17:00
ул. Труда, д. 187 к.2
Челябинск
Челябинская область
454020
Россия
© 2026 ООО Промышленные технологии Все права защищены
